

Priemyselné panciery predstavujú vrchol efektívnosti výroby ponožiek, ktoré sú schopné produkovať stovky párov ponožiek denne s presnosťou a konzistenciou. Na rozdiel od domácnosti, tieto priemyselné stroje - vyžadujú operátory so špecializovanou znalosťou prevádzky stroja, manipulácie s materiálom a kontrolu kvality. Poskytnem podrobné rozdelenie procesu pletenia ponožiek na priemyselnom tkáčstve, ktoré pokrývam všetko od nastavenia stroja po riešenie problémov počas veľkej - v mierke.

Naučte sa základy priemyselných pančuchových stavíc
Priemyselné stroje pre pančuchy sú kategorizované podľa priemeru valca ihly a počtu ihiel, ktoré určujú veľkosť a hustotu tkaniny ponožiek. Bežné modely zahŕňajú jednotlivé - valcové tkalky pre základné ponožky a dvojité - valcové tkalky pre zosilnené štýly, ako sú pracovné ponožky. Tieto stavy pracujú pomocou mechanického podávača vačky a priadze.
Medzi kľúčové komponenty patrí ihlový valec (ktorý sa otáča za vzniku rúrkovej štruktúry ponožky), umývadlá (ktoré zaisťujú tkaninu počas pletenia) a berú - hore valcami (ktoré tkanú tkaninu ťahajú nadol, aby sa udržalo napätie). Moderné priemyselné stavy sú často vybavené počítačovými riadiacimi systémami, aby sa skrátil čas nastavenia medzi výrobnými dávkami.

Pred začatím výroby je dôkladná príprava rozhodujúca, aby sa predišlo prestojom. Najprv vyberte príslušnú priadzu - priemyselné stavy, ktoré zvyčajne spracúvajú médium - na priadze z ťažkej váhy vyrobené z bavlny, polyesteru alebo zmesí. Priadza musí byť zranená do cievky s rovnomerným napätím; Nerovnomerné vinutie bude mať za následok nepravidelné stehy.
Ďalej kalibrujte tkáčsky stav k špecifikáciám ponožky. Nastavte rýchlosť valca ihly a nastavte napätie podávača priadze pomocou tkalého gombíka. Otestujte cestu priadze prejdite priadzu cez všetky vodiace priadze, aby ste zaistili hladké trenie - tok priadze z cievky do ihlového valca.
Ak používate počítač -, ovládací tkáčsky stav, pripravte program Pattern. Zadajte parametre, ako je dĺžka ponožky, hustota rebrovania, výstuž päty a tvar špičky. Pri mechanických tkároch ručne nastavte polohu vačky pre každú sekciu: rebrujúca vačka pre otvor ponožky, plochá vačka pre nohu a pätu/špičky Cam na tvarovanie.
Načítavanie materiálu a počiatočné nastavenie
Nakladajte cievky priadze na tkáčsky krém a primerane ich usporiadajte, aby sa minimalizovali spleti. Prejdite koniec každej priadze cez napínač, detektor prerušenia priadze a priadzu kŕmiť očné okuláre, čím sa zaistite vo východiskovej polohe ihlového valca. Pripojte pásový valček k sprievodcovi látkou a zaistite rovnomerný tlak - Nadmerné napätie natiahne ponožku, zatiaľ čo príliš málo bude mať za následok voľné stehy.
Položte ihlový valec do východiskovej polohy. Pre rebrované manžety aktivujte rebrujúcu vačku, ktorá striedajú polohy ihly. Skontrolujte počiatočné stehy: Mali by byť hladké a rovnomerne napäté, bez slučiek alebo medzier.
Proces pletenia: krok - pomocou - krok
Priemyselné pletacie stroje sú vysoko automatizovaným procesom, ktorý využíva sofistikované mechanické štruktúry a počítač - riadené programy na dosiahnutie nepretržitého pletenia od priadze do hotového produktu. Celý proces možno rozdeliť na nasledujúce kľúčové kroky:
Pletenie manžety. Proces pletenia začína manžetou. Stroj používa háčikový systém na tkanie priadze do slučky - podobnú štruktúru a vytvára základný obrys manžety. Techniky rebrovania alebo falošného rebrovania sa zvyčajne používajú na prepožičanie dobrej elasticity na manžetu. Aby sa zvýšila trvanlivosť a fit, niektoré štýly obsahujú jadro priadze Spandex alebo elastické, aby sa zabránilo skĺznutiu a deformovaniu manžety počas opotrebenia.
Hlavná časť ponožky je hlavnou časťou spájajúcou manžetu s pätou. Počas pletenia stroj automaticky upravuje dĺžku stehu a napätie priadze podľa predvoleného programu, aby sa vytvorila rovnomerná rúrková štruktúra. V závislosti od požiadaviek na produkt sa môžu použiť rôzne techniky pletenia, ako napríklad obyčajný steh, žací a sieť. Udržiavanie stabilného napätia priadze v tejto fáze je rozhodujúce pre zabezpečenie toho, aby hustota, dĺžka a priemer ponožkového valca spĺňali požiadavky na konštrukciu.


Päta, ktorá podlieha významným trením a ťahovým silám, sa posilní pomocou krátkeho - šitených pletenia alebo otočných pletacích techník. Nastavením smeru pohybu ihlovej postele vytvorí stroj na päte dvojitú - alebo zosilnenú štruktúru na päte, čím sa zvyšuje odpor opotrebenia. Niektoré vysoké - koncové strojové stroje môžu tiež dosiahnuť tri - rozmerové pletenie, čo umožňuje päte lepšie prispôsobiť sa krivkám chodidla a zlepšiť pohodlie.
Časť chodidla pokračuje v procese pletenia používaného v päte a udržiava štrukturálnu kontinuitu. Toe používa postupné zníženie stehov, ktoré presne vypočíta počet stehov, aby sa dosiahol prírodný lem vpredu. All - v - Jeden stroj je vybavený automatickou funkciou šitia, ktorá plynulo zatvára špičku po úplnom pletení, čím sa eliminuje nepohodlné vydutie spojené s tradičným šitím. Nakoniec senzory vykonávajú základné inšpekcie na hotovom produkte, aby sa odstránili defekty, ako je Broken priadza a zmeškané stehy.
Celý proces pletenia je presne riadený počítačovým programom, čím sa zabezpečuje, že každý pár ponožiek spĺňa jednotné normy pre veľkosť, hustotu a funkčnosť. Moderné priemyselné panciery sa môžu pochváliť vysokými rýchlosťami výroby a zároveň sú schopné flexibilne využívať zložité vzorce a funkčné priadze.
Post - spracovanie a riadenie kvality
Po pletení špičky tlačí tkáčska tkáčstvo hotovú ponožku na dopravník. Príspevok - Výrobné kroky zahŕňajú:
- Prepojenie: Pre otvorené - ponožky, prepojenie stroja zavrie špičku s neviditeľným stehom.
- Stereotyp: ponožky sú umiestnené do nastavovacieho stroja. Stroj používa kontrolovanú teplotu a tlak na tvarovanie ponožiek, čím sa zaisťuje, že zachovávajú správne rozmery a formu.
- Inšpekcia: Automatizované skenery a ručné inšpekcie sa používajú na kontrolu defektov, ako sú otvory, nerovnomerné napätie alebo nesprávne zarovnané vzory.
Kontrola kvality je rozhodujúca - pre efektívnu výrobu, sadzby šrotu by mali byť extrémne nízke. Ak dôjde k defektom, nastavte nastavenia tkáčania okamžite: upravte napätie pre voľné stehy, znížte rýchlosť valca pre rozbitie priadze a prekalibrujte CAM pre nepravidelné tvarovanie.
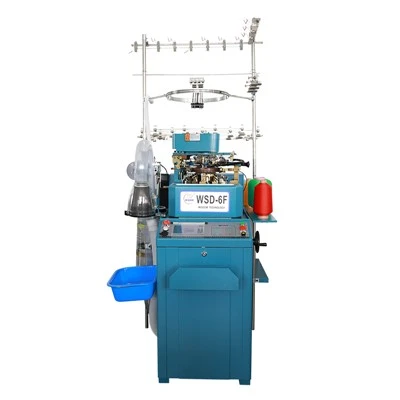
Priemyselné panciery vyžadujú rutinnú údržbu, aby sa zabránilo poruchám:
- Vyčistite valc a vačku stlačeným vzduchom, aby ste odstránili chrbát.
- Mazajte pohyblivé časti podľa našich pokynov na zníženie trenia.
- Skontrolujte, či ihly nie sú vtrhami alebo poškodením a vymeňte všetky, ktoré spôsobujú zachytenie.
Bežné problémy a riešenia:
- Zmeškané stehy: Vymeňte ohnuté ihly alebo upravte napätie priadze.
- Rozbitie priadze: Znížte rýchlosť valca, skontrolujte priadzu na defekty alebo prehodnoťte sprievodcu priadze.
- Nerovnomerné rebrovanie: Prekalibrujte polohu rebrovania alebo vymeňte opotrebované platiny.
Zvládnutím týchto krokov môžu operátori maximalizovať efektívnosť svojich priemyselných strojov na pančuchy, ktoré produkujú vysoké - kvalitné panstvo v mierke a zároveň minimalizujú odpad a prestoje.


